R780跟管加工
R780跟管加工服务范围
围绕R780跟管在跟管钻进工艺中的实际使用要求,提供从管材预处理到成品交付的全流程加工。
定尺切割下料
根据工程图纸或现场实测长度,对R780管材进行锯切、倒角与端面修整,长度公差控制在±0.5mm以内,减少现场二次切割。
端部螺纹加工
按跟管钻具连接要求加工外螺纹、内螺纹或特殊牙型,适配常见跟管钻头、套管靴及冲击器连接尺寸,保证螺纹配合紧密、拆装顺畅。
管端热处理
对螺纹段及管端受力区域进行局部热处理,提升表面硬度与耐磨性,降低跟管过程中因冲击、旋转造成的螺纹磨损和变形。
管体校直与检测
对R780管材进行直线度校正,逐支检测外径、壁厚、螺纹参数及表面缺陷,确保每根跟管在入孔前满足使用要求。
R780跟管加工现场
以下为本站图库中R780跟管加工及成品管材实拍,供客户直观了解加工状态与管材外观。
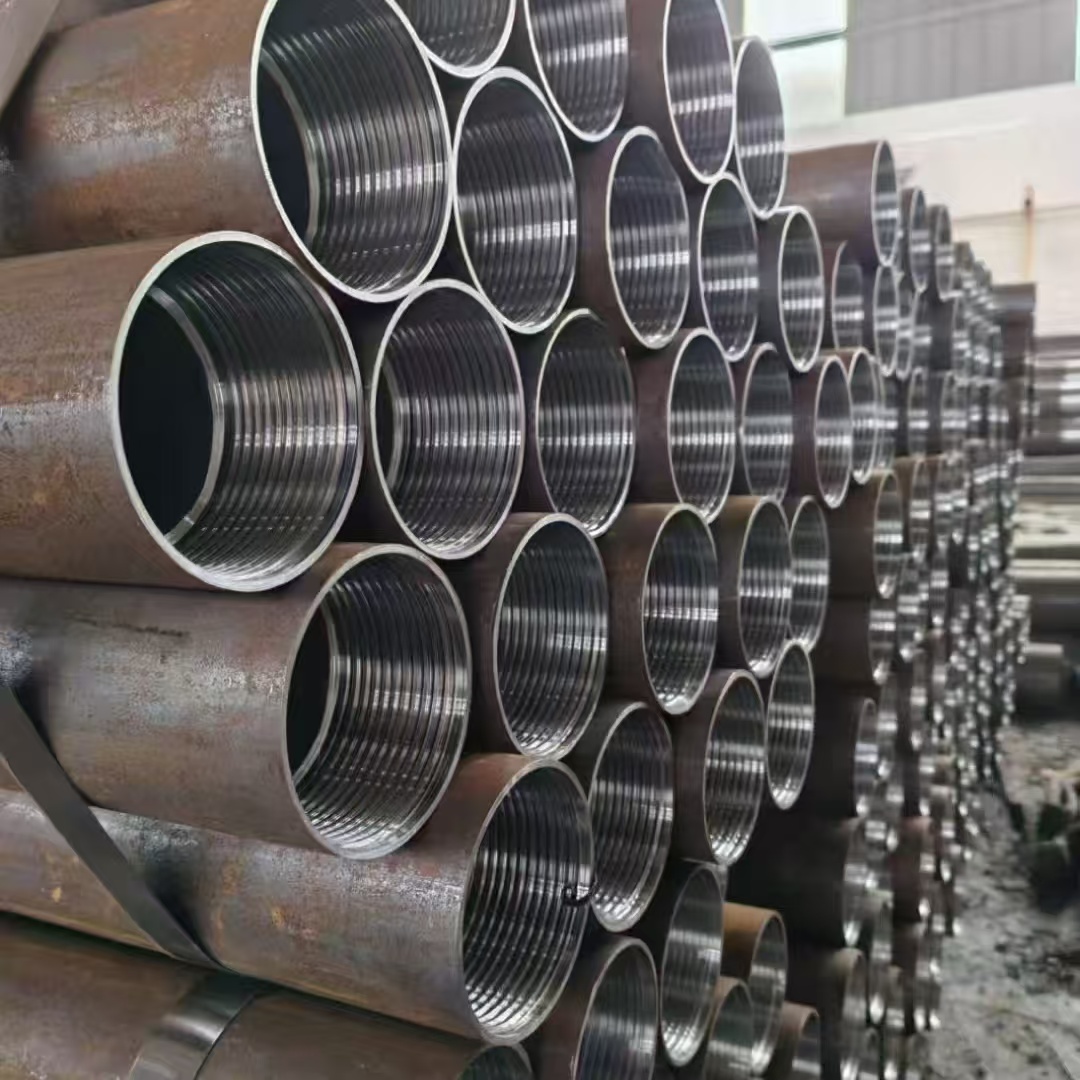
R780跟管批量加工
管材整齐码放,端部螺纹加工完成,等待清理与防锈处理。
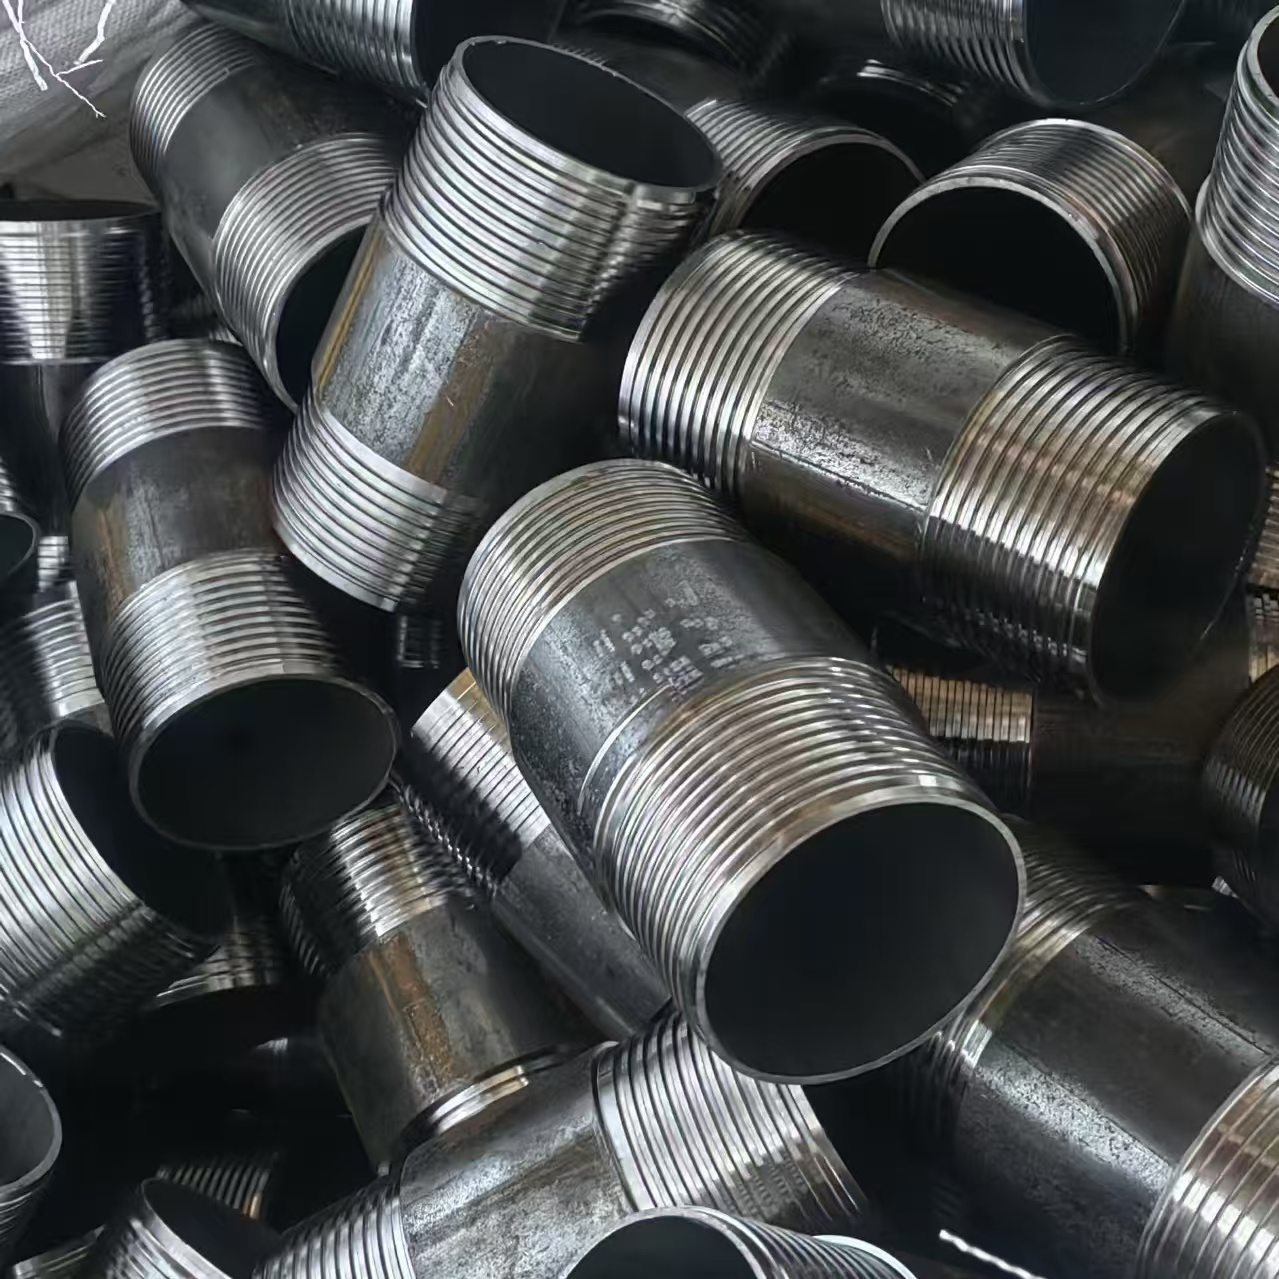
R780跟管成品管段
已完成定尺切割与端部成型,管口平整,螺纹清晰,可直接用于跟管钻进配套。
R780跟管加工标准流程
从订单确认到成品交付,每个环节均按跟管钻进工况要求进行控制。
需求确认
确认R780跟管规格、长度、螺纹形式、数量及交付周期。
管材检验
对R780母管进行外径、壁厚、直线度及表面质量复检。
切割与端部加工
定尺锯切、倒角、车削螺纹,按图纸控制关键尺寸。
热处理与校直
螺纹段局部热处理,管体校直,去除加工应力。
成品检测
逐支检测螺纹参数、长度、直线度及外观,出具检验记录。
包装交付
管端防护、成捆包装,按约定方式发运至工地或仓库。
R780跟管加工常用规格
以下为R780跟管加工中常见管材规格及加工能力参考,具体可按工程要求定制。
管材外径范围
Φ76mm—Φ146mm,覆盖常见R780跟管系列。
螺纹加工类型
梯形螺纹、矩形螺纹、API标准螺纹及非标定制牙型。
长度加工能力
单支长度500mm—6000mm,可加工非标定尺长度。
热处理工艺
螺纹段高频淬火、整体调质,硬度可按工况调整。
R780跟管加工常见问题
关于R780跟管加工,客户最常咨询的几类问题整理如下。
R780跟管加工是否支持来图定制?
支持。客户可提供跟管钻具连接图纸或实物样品,我厂按图纸要求加工螺纹、长度及端部结构;如无图纸,也可根据常用跟管钻具规格推荐匹配方案。
R780跟管加工的最小起订量是多少?
常规规格单批次10支起订;特殊螺纹或非标长度可小批量试制,具体根据加工复杂程度与模具情况确认。
加工后的R780跟管如何保证螺纹配合?
每批螺纹加工完成后使用标准螺纹规进行通止规检测,并与客户提供的钻具接头进行试配,确保连接可靠、拆装顺畅。
R780跟管加工周期一般多久?
常规规格批量加工周期为3—5个工作日;涉及非标螺纹、热处理或大批量订单时,按实际排产情况与客户确认交期。
R780跟管加工选型与使用提示
结合跟管钻进工况,合理选择管材规格与加工方式,可有效提升跟管效率与使用寿命。
R780跟管广泛应用于松散地层、破碎带及溶洞发育区域的跟管钻进施工。加工时需重点关注管材的直线度与螺纹连接强度:直线度偏差过大会导致跟管过程中偏斜、卡管;螺纹段强度不足则易在冲击、旋转复合载荷下出现滑牙或断裂。因此,R780跟管加工不仅要保证尺寸精度,还需根据实际地层条件选择合适的螺纹牙型与热处理工艺。
对于深孔跟管或高冲击工况,建议对R780跟管螺纹段进行局部淬火处理,提升表面硬度与抗磨损能力;对于需要频繁拆装的短段跟管,则应优先保证螺纹的互换性与拆装顺畅性。我厂可根据客户提供的钻具品牌、型号及地层描述,给出针对性的R780跟管加工方案。
最新文章
暂无文章