厂部实力
厂部关键加工能力
围绕地质支护与基础工程管材,配置针对性加工设备,确保r780跟管、套管、钢花管、管棚管的尺寸精度与力学性能。
r780跟管专用产线
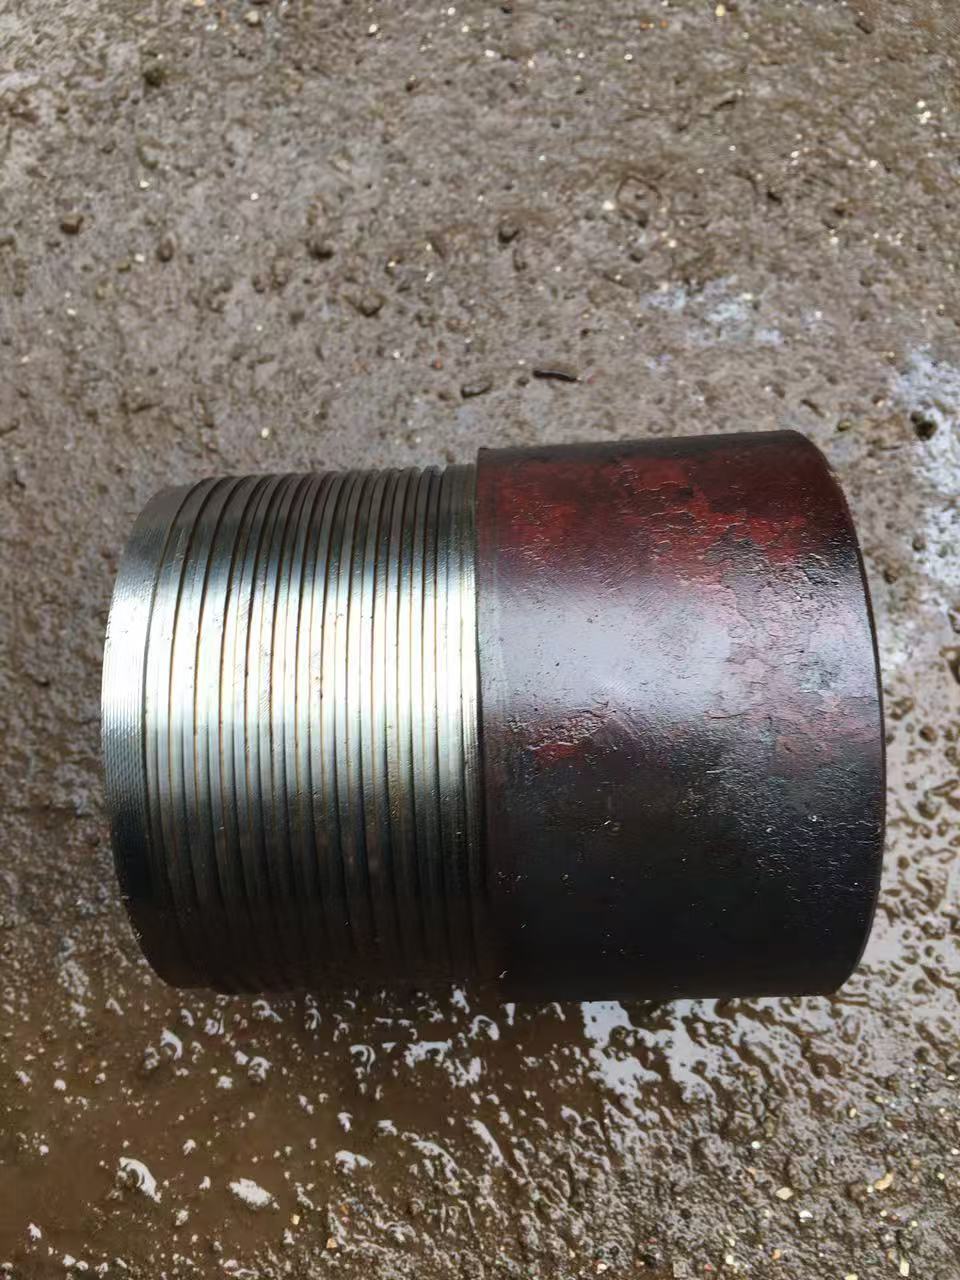
配备高扭矩螺纹车床与数控管端加工机,可完成R780螺纹跟管的定尺切割、端部镦粗、内外螺纹加工,适配偏心跟管钻进工艺。
地质套管精整线
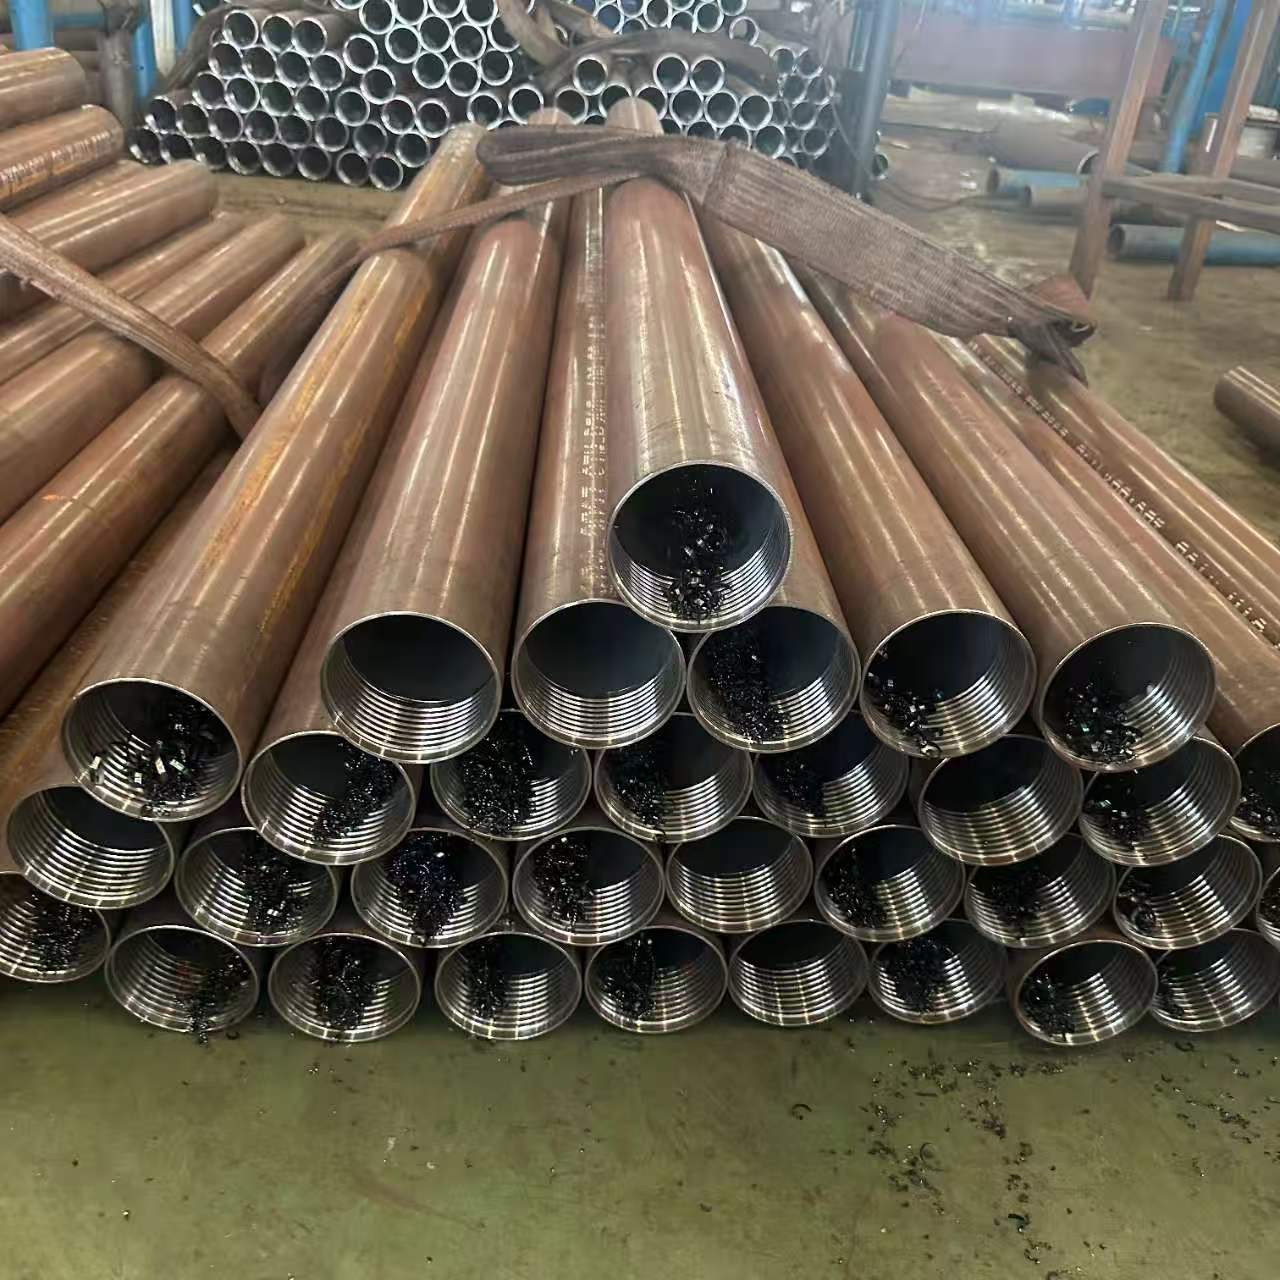
拥有多辊矫直机、平头倒角机与探伤检测台,覆盖Φ42–Φ219mm地质套管,壁厚公差控制在±0.3mm以内,直线度优于0.5mm/m。
钢花管冲孔注浆系统
数控冲孔机可加工梅花形、矩形布孔,孔径Φ6–Φ16mm,孔距可调,配合自动焊接注浆管接头,满足隧道超前支护注浆要求。
管棚管加工单元
厂内完成管棚管的锥形头缩口、连接套焊接、出浆孔钻设与尾部封堵,单根长度可加工至12m,支持管棚跟管同步钻进。
生产环境与质量管控
厂部实行分区作业、定置管理,从原材料堆场到成品库房全程可追溯,关键工序设置专检点。
来料检验区
每批管坯入场核验材质单、壁厚、外径,抽检硬度与压扁性能,不合格原料直接退回。
过程巡检
螺纹加工、冲孔、焊接工序每2小时抽检一次,记录丝扣参数、孔径位置偏差与焊缝外观。
成品复检与包装
成品逐根测量长度、外径、螺纹通止规,按批次喷码标识,涂油防锈后捆扎打包。
从下单到交付的标准化路径
厂部采用订单驱动式生产,每一环节均有工艺卡随行,确保定制管材可复现、可追溯。
图纸确认
客户提供管材规格、螺纹类型、孔位图或样品,技术部48小时内出具加工工艺单。
原料下料
按定尺长度锯切,留出螺纹加工余量,端面垂直度偏差≤0.5mm。
成型加工
车螺纹、镦粗、冲孔、缩口、焊接连接套等工序依次进行,关键尺寸首件必检。
表面处理
除锈、涂油或镀锌处理,提升管材耐蚀性,满足地下潮湿环境使用。
终检包装
全尺寸复核、螺纹通止规检测、喷码标识,按项目分捆包装发运。
厂部关键生产指标
年加工量
12,000吨以上,覆盖跟管、套管、钢花管、管棚管全品类。
设备总数
36台套,含数控车床、缩口机、冲孔机、自动焊机、镀锌线。
加工精度
螺纹公差6g级,孔位偏差±0.3mm,定尺长度误差≤2mm。
交付周期
常规规格7天内发货,定制异型件10—15天,支持分批交付。
从原料到成品的全流程管控
原料可追溯
每批管坯附钢厂质保书,炉号、批号与生产工单绑定,质量问题可反向追查。
过程检验
下料、螺纹、冲孔、焊接四道工序设置检验点,不合格品当场隔离返工。
出厂报告
每批次附尺寸记录、螺纹检测数据、材质证明,满足监理与甲方验收要求。
售后追溯
喷码标识保留项目名称与批次号,现场出现异常可快速定位生产记录。
关于厂部加工能力的疑问解答
你们能加工哪些规格的R780跟管?
可加工外径89mm—219mm、壁厚6mm—16mm的R780跟管,螺纹类型涵盖API标准及非标梯形扣,长度按项目要求定制。
地质套管的接头形式有哪些?
支持平口对接、外接箍连接、螺纹连接三种形式,可根据钻探工艺需要配置左旋或右旋螺纹。
钢花管的孔位可以完全按图纸加工吗?
可以。提供CAD孔位图或样品,冲孔直径、间距、排布方式均按图加工,孔边毛刺控制在0.2mm以内。
小批量订单接不接?
接。单规格最低起订量20支,适合试桩、试验段或应急补货需求,价格按实际加工难度核算。
杭州兆伟钢管厂部加工实力说明
浙江杭州兆伟钢管分部位于杭州萧山工业区,厂区占地8,000平方米,拥有独立的下料车间、机加工车间、焊接车间与表面处理车间。针对R780跟管、地质套管、钢花管、管棚管四类核心产品,厂部配置了数控管螺纹车床、液压缩口机、数控冲孔机、自动埋弧焊机及热镀锌生产线,能够完成从光管到成品的一站式加工。
在跟管钻进领域,厂部对R780材质的镦粗、螺纹强化与连接套焊接有成熟工艺,管体连接强度可满足深孔跟管作业的扭矩要求。地质套管加工注重圆度与直线度控制,出厂前逐支进行通径检验。钢花管与管棚管的注浆孔加工采用数控冲孔方式,孔位精度高、孔型规则,有效保障注浆均匀性。
厂部实行两班制生产,日均可完成跟管加工300米、钢花管冲孔1,200孔,能够同时承接多个项目的并行加工任务。所有设备定期保养校准,关键工序由十年以上经验的技师带班操作,确保批量产品的一致性。
最新文章
暂无文章